English
 Español
Cálculo de la capacidad de una línea de galvanoplastia: de los datos de las piezas al número de tanques
Una solicitud de “20.000 piezas recubiertas al día” parece específica, pero no es suficiente para dimensionar una línea de galvanoplastia. Veinte mil elementos de fijación pequeños y veinte mil manijas decorativas representan cargas en bastidor o tambor, superficies, tiempos de proceso, demanda eléctrica y requisitos de manipulación completamente diferentes.
Un cálculo fiable de la capacidad de una línea de galvanoplastia comienza con las piezas reales y el proceso de recubrimiento aprobado. El cálculo debe convertir la cantidad requerida de piezas conformes en cargas por turno, establecer con qué frecuencia deben entrar esas cargas en la línea y, a continuación, comprobar si cada tanque de proceso, polipasto, rectificador y sistema auxiliar puede mantener ese ritmo de producción.
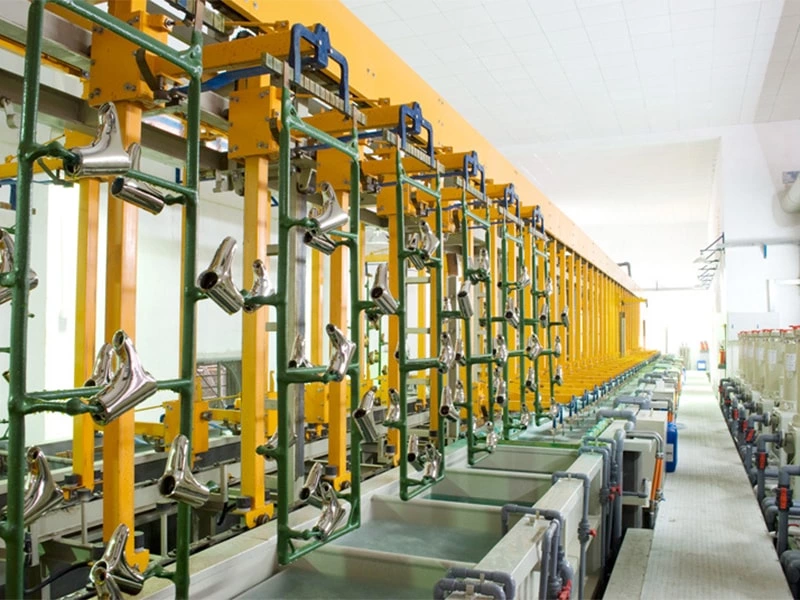
Nota: El siguiente video muestra una línea automática de galvanoplastia en bastidor en funcionamiento y ofrece una vista práctica de la disposición del equipo que debe tenerse en cuenta durante la preparación de la planta.
Esta guía explica el método de cálculo utilizado durante el diseño inicial de líneas automáticas de galvanoplastia en bastidor y en tambor. También muestra por qué el volumen de los tanques o el tonelaje anual, por sí solos, no permiten obtener una cifra de capacidad fiable.
Para una revisión más amplia de los datos de las piezas, la secuencia del proceso, los equipos de transferencia, los controles y los sistemas medioambientales, consulte nuestra guía de planificación de una línea automática de galvanoplastia en bastidor.
1. Defina qué significa “capacidad” para el proyecto
Antes de calcular el tamaño del equipo, el equipo del proyecto debe acordar la unidad utilizada para expresar la capacidad de producción.
Según los productos, la capacidad puede expresarse como:
-
Piezas conformes por hora o por turno
-
Bastidores o tambores procesados por hora
-
Superficie recubierta por turno
-
Kilogramos procesados por turno
-
Lotes completados por día
-
Una combinación mensual de productos definida
La cantidad de piezas conformes por turno suele ser la medida comercial más útil, pero debe estar respaldada por las cargas por hora y la superficie recubierta. El peso puede ser útil para los componentes procesados en tambor, aunque por sí solo no indica la carga eléctrica ni el número de piezas que pueden moverse libremente dentro del tambor.
La base temporal también debe estar clara. Un turno de ocho horas no siempre proporciona ocho horas de producción. La carga, la descarga, las pausas, los cambios de producto, el análisis de los baños, el mantenimiento y la limpieza programada pueden reducir el tiempo disponible para una producción estable.
Por tanto, una declaración de capacidad útil debe identificar:
-
La pieza representativa o la familia de piezas
-
La cantidad requerida de piezas conformes
-
El número y la duración de los turnos de producción
-
El método de carga aprobado
-
El rendimiento de calidad previsto
-
El tiempo de operación incluido en el cálculo
Sin estas definiciones, dos proveedores pueden cotizar la misma capacidad nominal y proponer equipos muy diferentes.
2. Prepare una ficha de datos por familia de piezas
Una línea de galvanoplastia no debe calcularse a partir de una sola muestra conveniente si la fábrica pretende procesar varios productos. Prepare una ficha de datos por familia que incluya tanto los productos habituales como las piezas que generan la mayor exigencia para el proceso.
| Dato necesario | Por qué afecta a la capacidad |
|---|---|
| Número de pieza y material base | Determina el pretratamiento y la ruta de recubrimiento aplicables |
| Dimensiones generales y masa unitaria | Afecta a la disposición del bastidor, la carga del tambor, la holgura del tanque y la carga del polipasto |
| Superficie estimada que se va a recubrir | Determina la demanda de corriente y contribuye al arrastre de solución |
| Orificios, cavidades, tubos y zonas plegadas | Pueden afectar al drenaje, al intercambio de solución y a la orientación de carga |
| Sistema de recubrimiento y espesor | Determina la secuencia de proceso y el tiempo de deposición necesarios |
| Cantidad diaria o mensual | Establece la demanda de producción |
| Régimen de turnos | Define el tiempo de operación disponible |
| Piezas por bastidor o masa por tambor | Convierte la demanda de piezas en demanda de cargas |
| Estado superficial de entrada | Puede modificar los tiempos de limpieza, activación y decapado |
| Límites de apariencia y de contacto | Influyen en la densidad del bastidor y en la manipulación permitida |
| Cambios de producto y separación de lotes | Añaden requisitos de cambio de formato y programación |
La pieza físicamente más grande no siempre es la que limita la capacidad. Una pieza más pequeña puede tener una mayor superficie recubierta por carga, requerir más tiempo de deposición, permitir menos unidades por bastidor debido a su orientación o necesitar una ruta de postratamiento independiente.
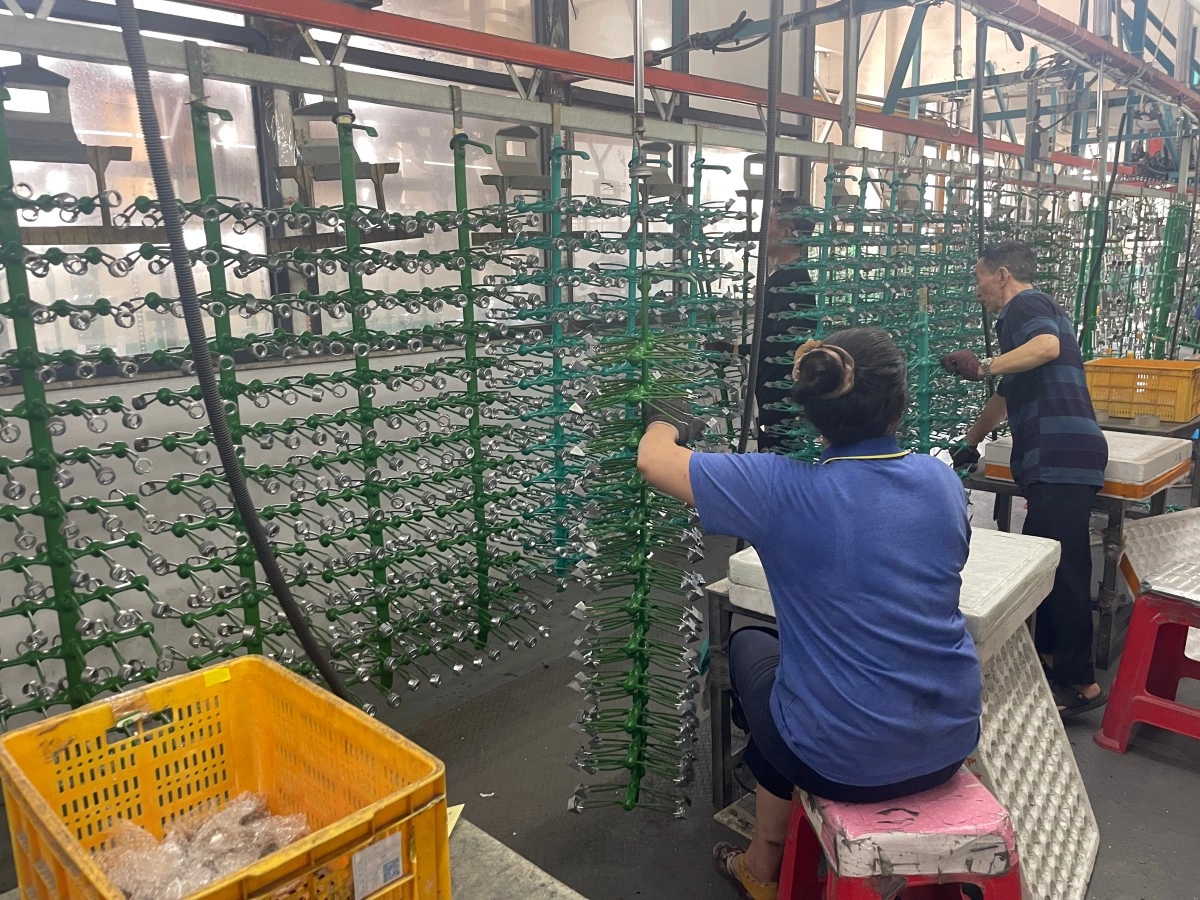
Las muestras representativas son valiosas en esta etapa. Una prueba de carga puede revelar problemas de apilamiento, enredo, contactos eléctricos deficientes, retención de solución y riesgos de colisión que quizá no sean evidentes en los planos. Para proyectos en bastidor, nuestra guía de diseño de bastidores para galvanoplastia explica cómo el espaciado, la orientación, el contacto y el drenaje afectan a la capacidad útil del bastidor.
3. Convierta el objetivo de producción en cargas por turno
Una vez verificada la cantidad de piezas por bastidor o tambor, la demanda de producción puede convertirse en demanda de cargas.
Cargas procesadas necesarias por turno = Objetivo de piezas conformes ÷ (Piezas por carga × Rendimiento previsto de primera pasada)
Después, el resultado debe compararse con el tiempo neto de operación:
Intervalo de entrada requerido = Minutos netos de operación por turno ÷ Cargas procesadas necesarias por turno
El intervalo de entrada es el tiempo disponible entre la incorporación de dos bastidores o tambores consecutivos a la línea.
Considere este ejemplo simplificado:
-
Producción objetivo: 12.000 piezas conformes por turno
-
Cantidad de carga: 50 piezas por bastidor
-
Rendimiento previsto de primera pasada: 96 %
-
Tiempo neto de producción estable: 420 minutos por turno
Cargas procesadas necesarias:
12.000 ÷ (50 × 0,96) = 250 bastidores por turno
Intervalo de entrada requerido:
420 ÷ 250 = 1,68 minutos por bastidor
Por tanto, durante la producción estable, la línea debe aceptar aproximadamente un bastidor cada 1,68 minutos.
Este ejemplo es solo un cálculo inicial de la demanda. No demuestra que los tanques de proceso y el sistema de transferencia propuestos puedan alcanzar ese intervalo. Para ello se necesita un modelo del ciclo etapa por etapa.
La disponibilidad y el rendimiento también deben tratarse de manera coherente. Si el tiempo de parada programado ya se ha descontado de los minutos netos de operación, no debe deducirse una segunda vez mediante otro factor general de eficiencia.
4. Calcule de manera diferente las cargas en bastidor y en tambor
El método de carga modifica la base del cálculo de capacidad.
Una línea de galvanoplastia en rack o bastidor sujeta las piezas individualmente. El diseñador debe confirmar la cantidad de piezas por bastidor, las dimensiones cargadas, la superficie total, el peso del bastidor, el contacto eléctrico, la orientación de drenaje y la distancia respecto de los tanques, ánodos, campanas y equipos de transferencia.
Aumentar la cantidad de piezas en un bastidor no siempre incrementa la capacidad útil. Las piezas demasiado juntas pueden apantallarse entre sí, restringir el movimiento de la solución, empeorar la distribución de corriente o aumentar la solución retenida. Si una mayor densidad de carga reduce la uniformidad del recubrimiento o el rendimiento de primera pasada, la aparente ganancia de capacidad puede desaparecer.
Una línea de galvanoplastia en tambor procesa varias piezas pequeñas como una carga a granel. La capacidad del tambor debe tener en cuenta:
-
Nivel de llenado recomendado
-
Peso total de las piezas
-
Superficie total que se va a recubrir
-
Límites de carga del tambor y del polipasto
-
Contacto eléctrico a través de la carga
-
Movimiento de las piezas e intercambio de solución
-
Riesgo de apilamiento, enredo o atasco en las perforaciones
-
Daños por impacto y protección de las roscas
-
Tiempo de carga, drenaje y descarga
Los kilogramos por tambor no deben seleccionarse únicamente a partir de la capacidad mecánica del equipo. Un tambor puede ser capaz de elevar una carga más pesada aunque las piezas de su interior ya no se muevan, no mantengan un contacto adecuado o no se recubran correctamente.
5. Utilice los tiempos de proceso para identificar el cuello de botella
Enumere todas las etapas de la secuencia de proceso aprobada y registre tanto el tiempo objetivo como los tiempos mínimo y máximo permitidos.
Las etapas habituales incluyen:
-
Carga
-
Limpieza y desengrase electrolítico
-
Enjuague
-
Decapado o activación
-
Electrodeposición
-
Enjuague de recuperación
-
Pasivado o recubrimiento de conversión
-
Sellado o capa final
-
Secado u horneado
-
Enfriamiento y descarga
El tiempo de proceso más largo suele ser un cuello de botella importante, pero no es el único. Una etapa más corta también puede limitar la producción si solo dispone de una posición, tiene un intervalo de tiempo estrecho o exige un movimiento de transferencia prolongado.
Para una comprobación inicial en régimen estable:
Posiciones simultáneas de carga necesarias = Tiempo de permanencia en el proceso ÷ Intervalo de entrada, redondeado al número entero superior
Utilizando el ejemplo anterior, suponga que el tiempo de electrodeposición requerido es de 12 minutos y el intervalo de entrada es de 1,68 minutos:
12 ÷ 1,68 = 7,14
Por tanto, el modelo simplificado requiere al menos ocho posiciones simultáneas de carga en el baño de electrodeposición.
Esto no significa automáticamente que se necesiten ocho tanques físicos independientes. La disposición final depende de cuántas posiciones de carga controladas de forma independiente puede admitir cada tanque, de la configuración de los ánodos y rectificadores, del aislamiento eléctrico, de la holgura de las piezas, del acceso para la transferencia y del proceso aprobado. El tiempo de transferencia y drenaje también debe incluirse en el programa detallado.
Añadir posiciones de electrodeposición en paralelo no resolverá un cuello de botella en la carga, la activación, el pasivado, el secado o la descarga. Cada etapa debe admitir el mismo ritmo de entrada requerido.
6. Modele el ciclo del polipasto y de transferencia
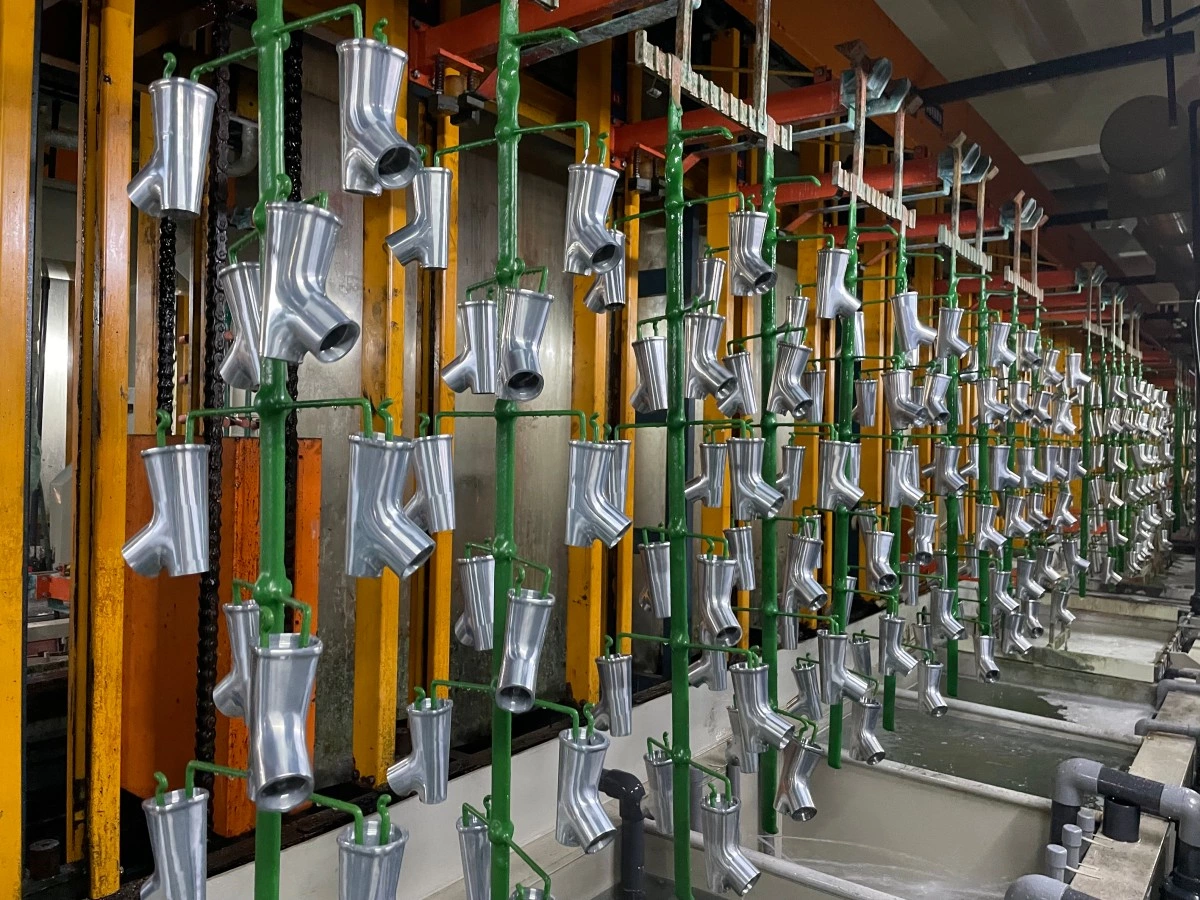
La ocupación de los tanques y la disponibilidad del polipasto deben calcularse conjuntamente. Una disposición puede contar con suficientes tanques y aun así no alcanzar el ritmo de producción requerido porque el sistema de transferencia no puede completar todos los movimientos dentro del tiempo disponible.
El modelo de transferencia debe incluir:
-
Tiempo de recogida y posicionamiento
-
Tiempo de elevación y descenso vertical
-
Tiempo de desplazamiento horizontal
-
Tiempo de drenaje o goteo
-
Tiempo de enganche del bastidor o tambor
-
Tiempo de carga y descarga
-
Movimientos de retorno en vacío
-
Zonas de movimiento restringido y de riesgo de colisión
-
Intervalos mínimos y máximos de tiempo de proceso
-
Procedimientos de recuperación tras una alarma o la detención de un movimiento
Un transportador cargado no puede esperar en cualquier lugar en el que el modelo de programación encuentre tiempo libre. Una demora excesiva entre determinadas etapas puede afectar al estado de la superficie, mientras que mantener una carga en un tanque de proceso más allá del tiempo aprobado puede dañar el acabado.
Añadir un segundo polipasto tampoco duplica automáticamente la capacidad. Los polipastos que comparten un mismo carril pueden bloquearse entre sí, requerir zonas de cruce protegidas o competir por las mismas estaciones de carga y proceso. Sus recorridos deben simularse utilizando la separación real entre tanques y las reglas de movimiento.
El programa de control debe desarrollarse a partir del plan de producción aprobado, y no después de finalizar la disposición mecánica. Las recetas, la identificación de las cargas, los límites de tiempo de permanencia, las prioridades de transferencia y la recuperación ante fallos influyen en la producción alcanzable.
7. Dimensione los rectificadores según la superficie, no según el número de piezas
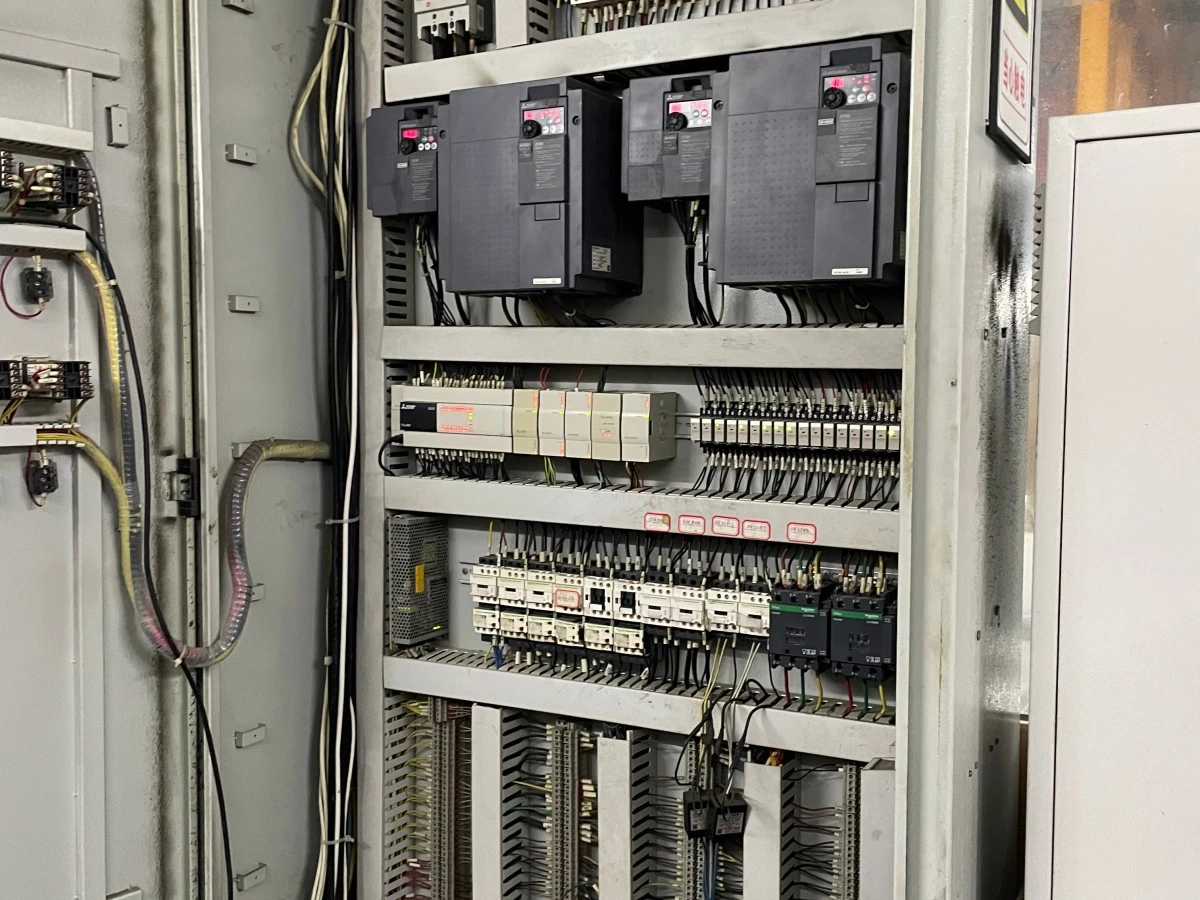
La corriente continua necesaria para una carga de galvanoplastia se calcula a partir de la superficie catódica activa total de una zona eléctrica y de la densidad de corriente aprobada para el proceso.
Corriente continua necesaria = Superficie total recubierta por zona eléctrica × Densidad de corriente aprobada
Las unidades deben ser coherentes. Por ejemplo, una superficie expresada en decímetros cuadrados debe combinarse con una densidad de corriente expresada en amperios por decímetro cuadrado.
El cálculo debe considerar todas las piezas conectadas simultáneamente, junto con la superficie expuesta del bastidor, del contacto o del cátodo auxiliar cuando corresponda. El intervalo de densidad de corriente requerido debe proceder de la especificación de proceso aprobada o del proveedor de productos químicos. No debe copiarse de una línea de recubrimiento no relacionada.
La selección del rectificador también debe considerar:
-
Intervalo de tensión de salida requerido
-
Distancia entre el ánodo y el cátodo
-
Conductividad de la solución y resistencia del baño
-
Pérdidas de tensión en barras colectoras, cables y contactos
-
Método de suministro de corriente al bastidor o tambor
-
Rampas de corriente, requisitos de pulsos o control de amperios-hora
-
Método de refrigeración y condiciones ambientales
-
Funcionamiento simultáneo de posiciones de recubrimiento en paralelo
-
Supervisión, alarmas y registros de producción
Un rectificador con suficiente amperaje total puede seguir produciendo resultados deficientes si la distribución de corriente, los contactos, la disposición de los electrodos o el control no son adecuados para las piezas cargadas.
8. Compruebe la capacidad de los sistemas auxiliares
La línea principal de transferencia es solo una parte del sistema de producción. Los equipos auxiliares deben dimensionarse a partir del mismo modelo de carga.
Enjuague y aguas residuales
Un mayor número de cargas por hora suele transportar más solución de proceso al sistema de enjuague. El arrastre por carga, la disposición de las etapas de enjuague y la calidad de enjuague objetivo deben utilizarse para determinar la demanda de agua y la generación de aguas residuales. El método se explica en nuestra guía de diseño de sistemas de enjuague para galvanoplastia.
Filtración y circulación del baño
Los sistemas de filtración y circulación deben corresponder al volumen del baño, los requisitos del proceso y la carga de contaminación prevista. El caudal nominal de una bomba no confirma que la solución circule correctamente alrededor de un bastidor o tambor completamente cargado.
Calentamiento y refrigeración
Los cálculos deben incluir los requisitos de puesta en marcha, las pérdidas de calor del tanque, la carga de piezas, las pérdidas por ventilación y el calor generado por el proceso. Un sistema que mantiene la temperatura durante una prueba en vacío puede no conservarla durante la producción a plena carga.
Captación de gases
Los requisitos de extracción se basan en los baños reales, las temperaturas, las superficies, la agitación, la disposición de las campanas y los requisitos locales aplicables. Los conductos secundarios, el conducto principal, el ventilador y el sistema de tratamiento de gases de galvanoplastia deben diseñarse como un único sistema.
Secado y horneado
Los secadores y hornos necesitan suficientes posiciones o un tiempo de permanencia suficiente en el transportador para mantener el ritmo de entrada requerido. Los hornos por lotes pueden crear colas cuando el tamaño del lote, el intervalo de carga y el ciclo de tratamiento requerido no están coordinados con la línea de galvanoplastia.
Servicios de la planta
El suministro eléctrico, el agua, el drenaje, el calentamiento, la refrigeración, el aire comprimido y los sistemas medioambientales deben admitir el funcionamiento simultáneo. Utilice la lista de comprobación para la preparación de la planta de una línea de galvanoplastia a fin de coordinar estas interfaces antes de la instalación.
9. Aplique factores de operación realistas
Un programa teórico supone que cada carga llega a tiempo y que todas las máquinas permanecen disponibles. Una estimación de producción también debe tener en cuenta cómo funcionará realmente la fábrica.
Revise el tiempo necesario para:
-
Cargar y descargar bastidores o tambores
-
Cambiar productos y recetas
-
Tomar muestras de los baños y añadir productos químicos
-
Realizar el mantenimiento de filtros y bombas
-
Limpiar y reparar los contactos de los bastidores
-
Realizar el mantenimiento de los ánodos
-
Limpiar los tanques
-
Atender las pausas de producción programadas
-
Realizar la inspección de calidad y la liberación de lotes
-
Recuperar la línea tras alarmas y paradas menores
-
Realizar el mantenimiento preventivo
No aplique a todos los proyectos un único porcentaje de eficiencia sin explicar. Separe los supuestos relativos a la disponibilidad del equipo, la velocidad de operación y el rendimiento de calidad para que cada uno pueda revisarse.
La capacidad de reserva planificada también debe tener una finalidad definida. Puede ser necesaria para cubrir una demanda futura, periodos de mantenimiento, picos estacionales o una familia de productos prevista. Añadir un porcentaje arbitrario sin comprobar el cuello de botella del proceso puede aumentar el coste de una parte equivocada de la línea.
10. Compruebe la combinación real de productos
Una fábrica rara vez procesa de forma continua una única pieza idéntica durante todo un año. Por tanto, la capacidad debe comprobarse frente a escenarios de producción representativos.
Entre los escenarios útiles se incluyen:
-
Producto de mayor volumen
-
Producto con la menor cantidad de piezas por bastidor
-
Mayor superficie recubierta por carga
-
Mayor tiempo de electrodeposición
-
Intervalo de tiempo de proceso más restrictivo
-
Bastidor o tambor más pesado
-
Producto que requiere un pasivado o una capa final por separado
-
Producto con el ciclo de secado u horneado más largo
-
Semana de máxima producción mixta
-
Familia de productos futura prevista
Evite calcular la línea completa a partir de una pieza promedio que en realidad no existe. Los promedios pueden ocultar el producto que consume más posiciones de tanque, corriente del rectificador o tiempo del polipasto.
Para una producción mixta, el modelo de capacidad debe indicar la secuencia supuesta y el número de cargas de cada familia. También debe incluir los cambios de producto, los tanques dedicados y cualquier restricción para trabajar simultáneamente con diferentes químicas o acabados.
11. Defina cómo se verificará la capacidad
La propuesta técnica de un proveedor debe mostrar más que una cifra final de piezas por día. La base del cálculo de capacidad debe poder rastrearse a través del diseño del equipo.
Entre los documentos de diseño útiles se incluyen:
-
Secuencia de proceso aprobada
-
Tabla de familias de piezas y producción
-
Plano de carga del bastidor o tambor
-
Piezas y superficie recubierta por carga
-
Tabla de tiempos de proceso
-
Intervalo de entrada requerido
-
Cálculo de ocupación de tanques y estaciones
-
Programa o simulación de movimientos del polipasto
-
Cálculo de carga del rectificador
-
Programa de servicios y equipos auxiliares
-
Supuestos y exclusiones del cálculo de capacidad
-
Estrategia de mantenimiento y ampliación futura
Una prueba de aceptación en fábrica de la línea de galvanoplastia puede verificar antes del envío los movimientos en seco, los tiempos, los controles, los enclavamientos y las funciones acordadas del equipo. La capacidad final con proceso húmedo y el rendimiento del recubrimiento normalmente requieren la química aprobada, los servicios, los bastidores o tambores de producción, las piezas representativas y las pruebas de calidad acordadas en el lugar de instalación.
El contrato debe definir la capacidad en términos medibles. Por ejemplo, puede identificar el producto concreto, las piezas conformes por turno, la cantidad por carga, la especificación del recubrimiento, las horas de operación, el tiempo de parada permitido y los criterios de aceptación de calidad. “Alta producción” o “producción en masa” no constituyen un requisito de rendimiento verificable.
12. Información que debe enviar con una solicitud inicial de cotización
Para preparar un cálculo inicial de la capacidad de una línea de galvanoplastia, proporcione:
-
Planos y fotografías claras de las piezas
-
Material base y estado superficial de entrada
-
Dimensiones y peso unitario
-
Superficie estimada que se va a recubrir
-
Sistema de recubrimiento, espesor y especificación aplicable
-
Requisitos de pasivado, sellador, capa final, secado u horneado
-
Cantidad por familia de piezas
-
Número y duración de los turnos de producción
-
Método preferido de carga en bastidor o tambor
-
Bastidores, tambores o piezas de muestra existentes, si están disponibles
-
Zonas de contacto permitidas y límites de marcas de manipulación
-
Dimensiones del taller y superficie disponible para la instalación
-
Servicios disponibles y requisitos medioambientales
-
Productos futuros previstos o aumento esperado de la capacidad
Si alguna información todavía no está disponible, identifíquela como un punto pendiente. Esto resulta más útil que permitir que cada posible proveedor adopte un supuesto oculto diferente.
Conclusión
La capacidad de una línea de galvanoplastia no está determinada únicamente por el tamaño de los tanques, el tonelaje anual o el tiempo de electrodeposición. Surge de la relación entre la demanda de piezas conformes, las piezas por carga, los intervalos de tiempo del proceso, las posiciones simultáneas en los tanques, los movimientos del polipasto, la demanda eléctrica, los equipos auxiliares y las condiciones reales de operación.
La secuencia correcta consiste en definir las piezas y el proceso de recubrimiento, convertir el objetivo de producción en un intervalo de entrada de cargas requerido, calcular la ocupación de cada etapa y, a continuación, comprobar si la línea completa puede mantener ese intervalo.
Si está planificando un nuevo proyecto de galvanoplastia en bastidor o en tambor, póngase en contacto con AutoPlatingTec y envíenos los planos de las piezas, los requisitos del recubrimiento, los objetivos de producción, el método de carga preferido y la información del taller. Nuestro equipo de ingeniería puede evaluar conjuntamente la base del cálculo de capacidad y la configuración de la línea.
Preguntas frecuentes
¿Puede calcularse la capacidad de una línea de galvanoplastia a partir de las piezas por día?
Las piezas por día son un punto de partida, pero no bastan por sí solas. El cálculo también requiere las piezas por bastidor o tambor, la superficie recubierta, los tiempos de proceso, los tiempos de carga y transferencia, las horas de operación, la combinación de productos y el rendimiento de calidad previsto.
¿El tiempo de electrodeposición es lo mismo que el tiempo de ciclo de la línea?
No. El tiempo de electrodeposición es el tiempo de permanencia requerido en el baño de recubrimiento. El ciclo de la línea o intervalo de entrada es el tiempo entre la incorporación de cargas consecutivas. Los tiempos de electrodeposición prolongados suelen cubrirse mediante varias posiciones simultáneas de carga.
¿Cuántos tanques necesita una línea automática de galvanoplastia?
No existe una cantidad universal de tanques. Depende de la secuencia de proceso aprobada, los tiempos de inmersión, el intervalo de entrada requerido, la cantidad de cargas que puede procesar cada estación, los requisitos de enjuague, la combinación de productos y la estrategia de mantenimiento.
¿Es mejor la galvanoplastia en bastidor o en tambor para una alta capacidad de producción?
La galvanoplastia en tambor puede procesar muchas piezas pequeñas y resistentes como una carga a granel, mientras que la galvanoplastia en bastidor permite controlar la orientación y mantener las piezas separadas. La capacidad real depende de la cantidad de carga aprobada, la superficie, la geometría de las piezas, el tiempo de proceso, los límites de manipulación y los requisitos de calidad.
¿Puede utilizarse el tonelaje anual para dimensionar una línea de galvanoplastia?
El tonelaje anual puede servir como estimación inicial cuando la combinación de productos es estable, pero no sustituye los datos de cada pieza. Cargas con el mismo peso pueden tener cantidades de piezas, superficies, demandas de corriente y tiempos de proceso muy diferentes.
¿Cuánta capacidad de reserva debe incluirse?
No existe un porcentaje estándar adecuado para todos los proyectos. La capacidad de reserva debe responder a una necesidad definida, como la cobertura del mantenimiento, los picos estacionales, el volumen futuro de productos o rutas de recubrimiento adicionales, y debe aplicarse al cuello de botella real.
¿Qué debe indicar un proveedor al cotizar la capacidad de una línea?
La propuesta debe identificar la familia de piezas representativa, la cantidad por carga, la secuencia de proceso, las horas de operación, el intervalo de entrada, las estaciones en paralelo, el rendimiento previsto, los principales supuestos operativos y el método que se utilizará para verificar el rendimiento.